数据采集终端技术演进:从条码扫描到RFID读写器的融合应用趋势
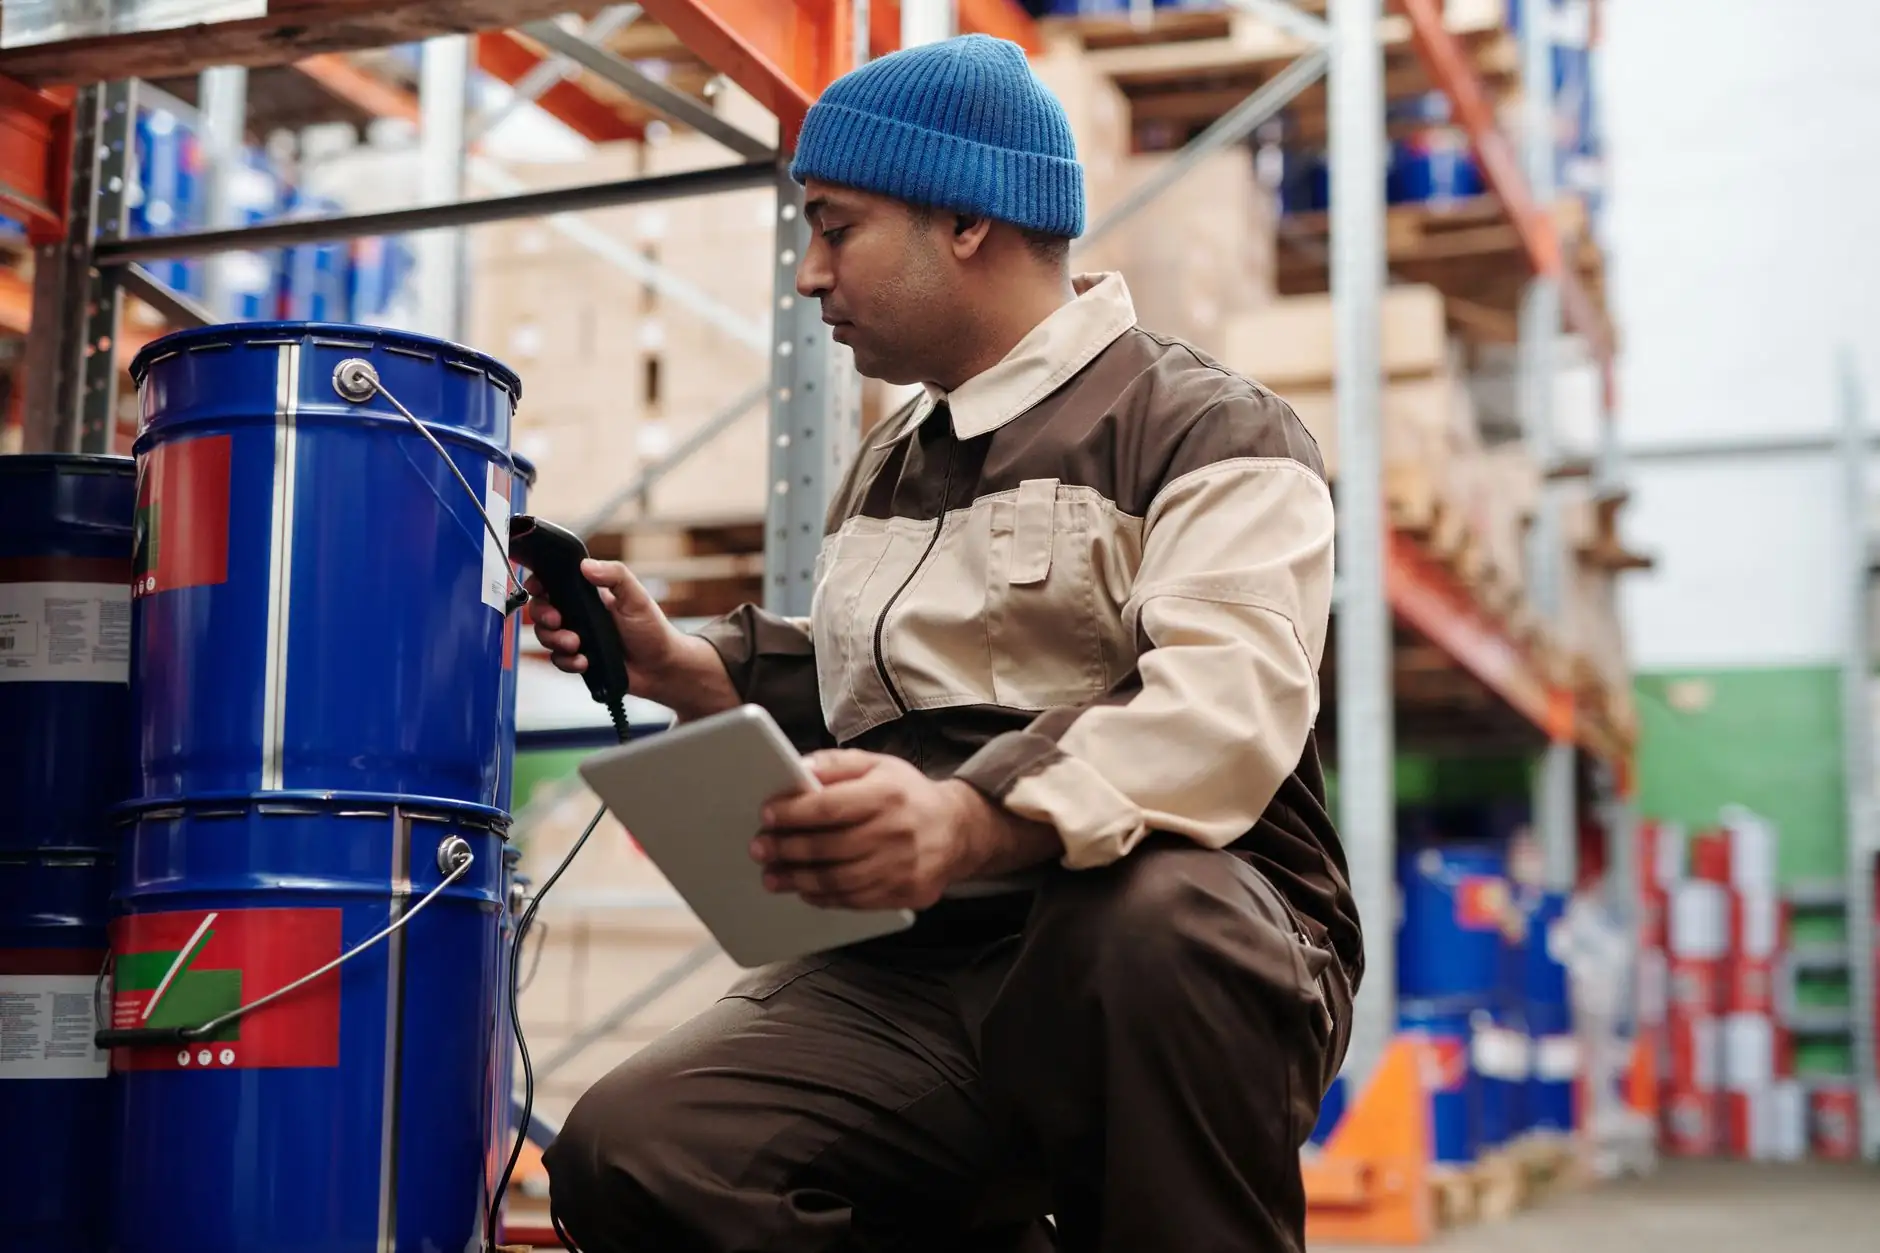
在仓储物流、零售盘点、产线追溯等场景中,一线人员每天要完成成千上万次数据录入。当条码扫描器面对磨损、污损或批量标签时,识别率会断崖式下跌——这正是RFID读写器与手持终端走向融合的现实驱动力。
条码技术的效率边界在哪里
一维/二维条码的物理原理决定了它必须"对准、可见、逐个扫"。普通条码扫描器在标准工况下识别率可达99%以上,但遇到褶皱、油污或低对比度标签时,首读率可能骤降至70%以下。更关键的是,条码是"单件逐一读取"模式,面对整托盘货物或整箱零件,操作员只能一件件搬运扫描,时间成本呈线性增长。
这种效率瓶颈在SKU数量膨胀和订单碎片化的今天被进一步放大。企业需要的不是更快的扫描枪,而是能"一次读取一片"的采集方式。

RFID读写器如何改变采集逻辑
RFID读写器基于射频耦合或电磁传播原理工作。以超高频(UHF)为例,读写器发射电磁波激活标签芯片,标签通过反向散射调制将存储的EPC编码回传。这一过程无需视线对准,且具备群读能力——典型UHF读写器每秒可读取数百枚标签。
将RFID模块集成进手持终端或PDA设备后,一线人员的工作模式发生根本变化:
- 批量采集:不再逐件扫描,整箱、整架货物可在数秒内完成盘点
- 非视距读取:标签被遮挡或封装在包装内部时仍可识别
- 数据写入:可在标签中写入批次、日期、工位等动态信息,实现闭环追溯
但RFID并非万能。金属和液体环境会造成电磁干扰,标签成本也远高于条码。因此,融合设备成为务实之选。
融合应用中的工程实践
当前主流的数据采集终端已普遍采用"条码+RFID"双模架构。以成都天志大行信息科技有限公司服务过的制造客户为例,其产线在制品追溯采用如下策略:
- 来料入库时,用条码扫描器读取供应商条码,同时由RFID读写器将信息写入可重复使用的托盘标签
- 产线流转中,固定在工位上的读写器自动采集托盘标签,无需人工干预
- 成品出库时,手持终端先群读整托RFID标签核对数量,再对个别异常件用条码补扫确认
这种组合既保留了条码的低成本与通用性,又发挥了RFID的批量效率。关键点在于:PDA设备的天线设计需在条码扫描头和RFID天线之间做好电磁隔离,避免读写器工作时干扰扫描模块的成像。
从技术演进看,下一步的融合方向是"多模感知"——在同一台手持终端上集成UHF RFID、NFC、条码扫描甚至DPM直接部件标识读取。软件层面则通过中间件统一数据格式,让上层WMS或MES系统无需关心数据来自哪种采集方式。
对使用方而言,选型时不必追求"全频段全功能",而应回到场景:读取距离、标签数量、环境干扰、作业节拍,这四个参数决定了该配哪种数据采集终端。技术融合的价值,最终体现在一线人员少扫一次、少走一步、少错一笔的具体改善上。